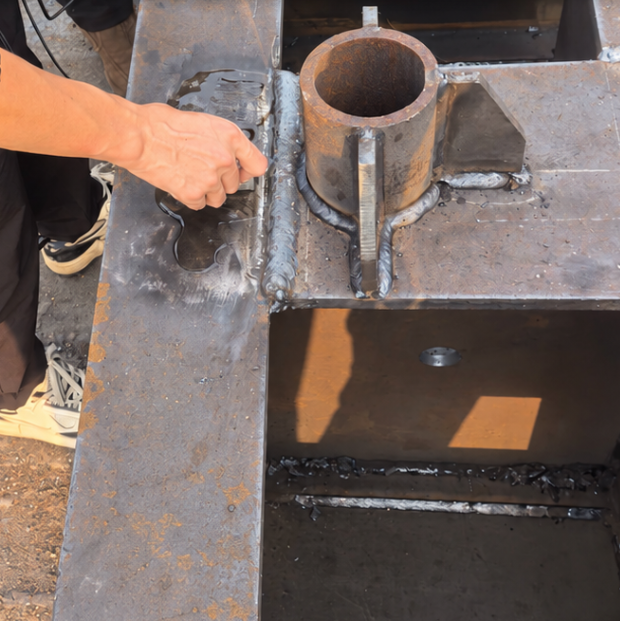
Сварка — важнейший этап изготовления металлоконструкций: две стальные детали под воздействием высокой температуры соединяются в единое целое. Но именно это соединение чаще всего становится местом скрытых дефектов. Мы постоянно производим несущие конструкции — производственные корпуса, затворы, напорные трубопроводы — и постоянно имеем дело с протоколами контроля. Стыковые швы подкрановых балок, угловые швы главных балок затворов, кольцевые швы напорных трубопроводов — именно они являются основными объектами дефектоскопии.
Поэтому перед выпуском металлоконструкций с завода сварные швы проходят специальный контроль — дефектоскопию сварных швов.
В производстве обычно применяются пять методов дефектоскопии:
-
Визуальный и измерительный контроль (ВИК, VIC): базовый этап; невооружённым глазом и с помощью измерительных инструментов проверяют формирование шва, размеры и поверхностные дефекты; выполняется для всех сварных швов.
-
Ультразвуковой контроль (УК, UT): прибор посылает в сварной шов импульсный ультразвук; на границе дефекта возникает эхо-сигнал, по амплитуде и времени пробега которого определяют положение и оценивают размеры дефекта. Чувствителен к плоскостным дефектам, таким как трещины и непровары; подходит для работ на площадке и массового контроля. В Китае — по GB/T 11345, в России — по ГОСТ Р 55724-2013.
-
Радиографический контроль (РК, RT): рентгеновское или гамма-излучение проникает через сварной шов; дефекты формируют изображение на плёнке или цифровом детекторе, результат объективен и может быть заархивирован. Чувствителен к объёмным дефектам, таким как поры и шлаковые включения. Применим для толщин 1–400 мм (область применения ГОСТ 7512-82). В Китае — по GB/T 3323, в России — по ГОСТ 7512-82.
-
Капиллярный контроль (ПК, PT): за счёт капиллярного эффекта пенетрант проникает в открытые поверхностные дефекты; после проявления они становятся видимыми невооружённым глазом.
-
Магнитопорошковый контроль (МК, MT): после намагничивания сварного шва поле рассеяния в зоне дефекта притягивает магнитный порошок, образуя видимые магнитные следы; применим только к ферромагнитным материалам.
Полное название дефектоскопии — неразрушающий контроль. Это означает: не разрезая и не разрушая конструкцию, физическими методами выявлять дефекты внутри и на поверхности сварных швов. Принцип не так сложен: в шов посылают ультразвук, и на дефекте он отражается; по эхо-сигналу можно определить положение и размеры дефекта. Рентгеновское или гамма-излучение проникает через шов, и дефекты оставляют тень на плёнке. На поверхность наносят цветной пенетрант, и поверхностные трещины проявляются сами. Методы различаются, у каждого есть преимущества и свои слепые зоны.
Почему сварные швы нужно контролировать? Сварка — это процесс «высокотемпературного расплавления — быстрого охлаждения». Газы, не успевшие выйти из сварочной ванны, после затвердевания образуют поры; шлак, попавший в металл, — шлаковые включения; неполное проплавление основного металла с обеих сторон — непровар; неравномерная усадка при охлаждении может привести к трещинам. Эти дефекты скрыты внутри шва, невидимы глазом, но снижают несущую способность.
Из всех дефектов наиболее опасны трещины. Под рабочими нагрузками они постоянно развиваются и могут привести к внезапному разрушению без видимых признаков; непровар уменьшает эффективное сечение шва и вызывает концентрацию напряжений; поры и шлаковые включения снижают плотность, что особенно опасно для сварных швов, работающих под давлением. Горячие трещины возникают в процессе кристаллизации, холодные — часто через несколько часов или суток после сварки. Поэтому нормы для напорных трубопроводов требуют, чтобы визуальный контроль допускался только после выдержки не менее 24 часов с момента окончания сварки (DL/T 5017). Вот почему ответственные швы часто контролируют не одним методом: радиография чувствительна к объёмным дефектам — порам и шлаковым включениям, ультразвук — к плоскостным, таким как трещины; взаимное подтверждение двумя методами значительно надёжнее, чем выбор только одного.
Сварные швы классифицируются по степени ответственности: чем выше класс, тем больше объём контроля. В китайских стандартах:
-
Для строительных стальных конструкций: швы 1-го класса — 100 % контроля; 2-го класса — выборочный контроль не менее 20 % (GB 50661-2011);
-
Для гидротехнических затворов: швы 1-й категории оценивают ультразвуком по I классу, радиографией — не ниже II класса (GB/T 14173);
-
Для ответственных швов напорных трубопроводов — 100 % ультразвукового и радиографического контроля; кроме того, весь трубопровод подвергается гидравлическому испытанию (DL/T 5017, GB 50766).
Сопоставление китайских и российских стандартов
| Этап | Китайский стандарт | Российский стандарт |
|---|---|---|
| Ультразвуковой контроль | GB/T 11345 | ГОСТ Р 55724-2013 |
| Радиографический контроль | GB/T 3323 | ГОСТ 7512-82 |
| Общие положения по методам контроля | GB 50661 и др. | ГОСТ 3242-79 |
| Контроль изготовления строительных стальных конструкций | GB 50205 | СП 53-101-98 |
| Классификация результатов радиографии | GB/T 3323 (классы I–IV) | ГОСТ 23055-78 (классы 1–7) |
| Квалификация персонала НК | GB/T 9445 (эквивалентен ISO 9712) | Система аттестации (квалификационное удостоверение) |
В деталях выполнения логика в обеих странах также одинакова:
Ультразвук: китайский стандарт устанавливает четыре уровня контроля — A/B/C/D; чем выше уровень, тем полнее сканирование. Российский стандарт также задаёт частоту, чувствительность, угол ввода, мёртвую зону и другие параметры; преобразователи в обоих случаях калибруются по стандартным образцам (например, CO-2, CO-3).
Радиография: российский стандарт применяет проволочные, канавочные и пластинчатые эталоны чувствительности, устанавливает класс чувствительности в зависимости от толщины просвечивания; китайский стандарт также использует эталоны чувствительности, а радиограммы оцениваются по классам I–IV. Российские результаты радиографии классифицируются по ГОСТ 23055-78 на 1–7 классы; допустимый класс указывается в проектной документации.
Объём контроля: российские нормы для строительных стальных конструкций (СП 53-101-98) также требуют 100 % визуального контроля с оформлением протокола; объём ультразвукового/радиографического контроля определяется типом шва и проектной документацией — это тот же принцип, что и в Китае, где объём контроля определяется классом шва.
Персонал: в обеих странах специалисты по дефектоскопии должны работать с действующими удостоверениями. В Китае по GB/T 9445 установлены уровни 1/2/3; заключения могут подписывать специалисты уровня 2 и выше. В России требуется квалификационное удостоверение.